 15605341818
土工膜防渗效果好不好,一半看材料质量,一半看焊接施工质量。焊缝是防渗系统薄弱位置,规范焊接与严格检测,是防渗工程成功的关键。土工膜主流焊接分为双轨热熔焊接和挤压式焊接两种工艺。
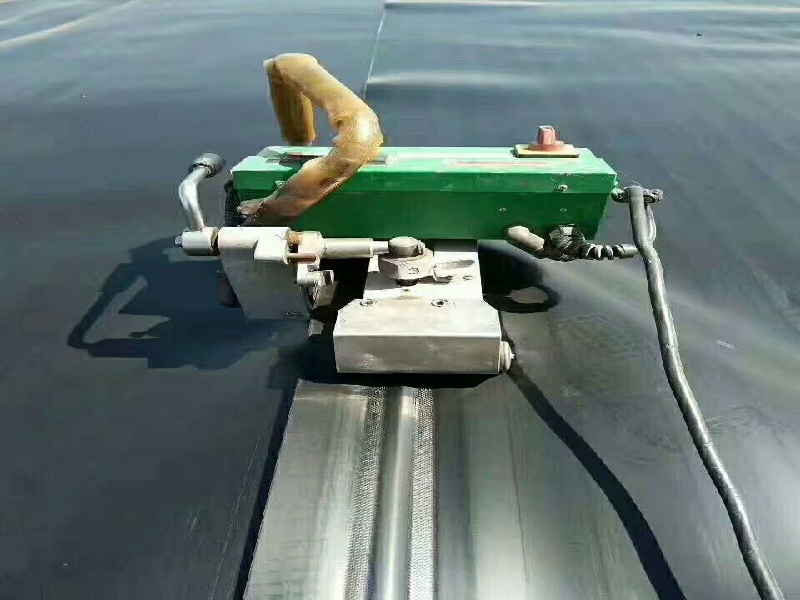
双轨热熔焊是大面积铺设首选工艺,适用于 HDPE 土工膜搭接缝。焊机通过加热使两层膜材表面熔融,滚轮加压融合,形成两条平行焊缝,中间预留空腔,方便气压检测。施工时控制焊接温度、行走速度,避免过焊烧穿、虚焊脱开。
挤压焊主要用于修补破损位置、T 字接头、边角锚固位置、焊机无法到达的狭小区域,属于补焊工艺,使用挤出熔融 PE 料填充接缝,多用于局部修补。
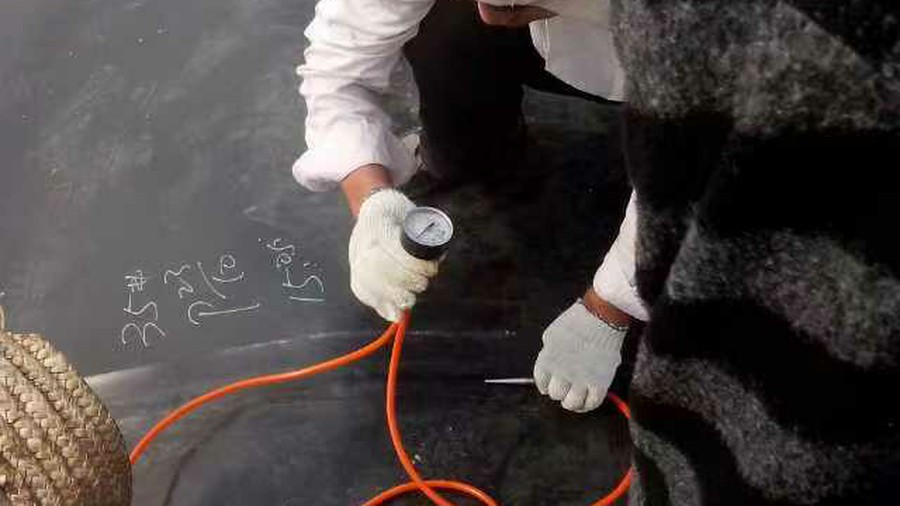
焊缝检测分为无损检测和破坏性抽检。无损以气压检测为主:向双轨焊缝空腔打气,稳压一段时间压力不降即为合格;破坏性试验现场取样,送实验室检测焊缝拉伸、剥离强度。
验收环节重点核查:搭接宽度符合设计、焊缝无气泡、烧焦、断裂,所有修补位置记录存档;锚固沟内土工膜固定牢靠,无扭曲拉扯。雨天、结露、气温低于 5℃大风天气,一般不开展焊接作业。
施工单位应留存焊接记录、检测报告、影像资料,监理全程旁站,保障每一条焊缝满足设计及国标要求。
服务热线